
Продукциянын сүрөттөмөсү
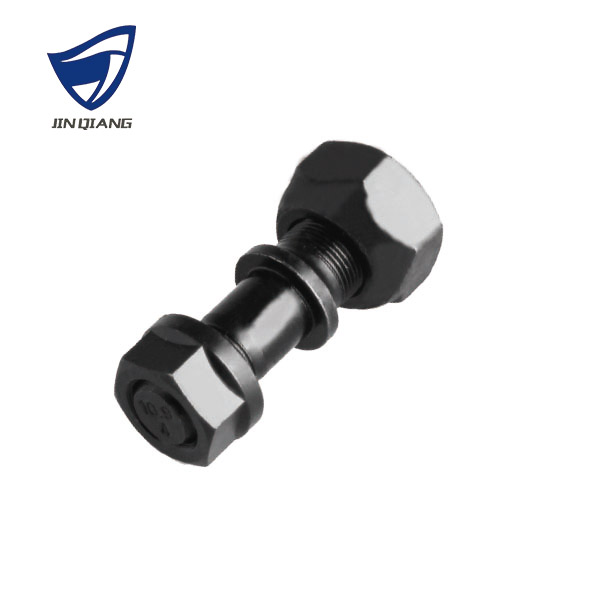
Хаб болттору – бул унааларды дөңгөлөктөргө туташтыруучу жогорку бекемдиктеги болттор. Туташтыруу орду – дөңгөлөктүн хаб бирдигинин подшипниги! Адатта, 10.9-класс мини-орто унаалар үчүн, 12.9-класс чоң өлчөмдөгү унаалар үчүн колдонулат! Хаб болтунун түзүлүшү, адатта, ийилген ачкыч сымал жана бурама сымал сымал! Жана баш кийим! Т-формасындагы баштуу дөңгөлөк болтторунун көпчүлүгү 8,8-класстан жогору, ал унаанын дөңгөлөгү менен октун ортосундагы чоң буралуучу байланышты алып жүрөт! Эки баштуу дөңгөлөк болтторунун көпчүлүгү 4,8-класстан жогору, алар дөңгөлөктүн хабынын сырткы кабыгы менен дөңгөлөктүн ортосундагы жеңил буралуучу байланышты алып жүрөт.
Дөңгөлөк борборунун болтторунун артыкчылыктары
1. Катуу өндүрүш: улуттук стандарттарга жооп берген чийки заттарды колдонуу жана өнөр жайдын суроо-талап стандарттарына ылайык катуу өндүрүш
2. Мыкты аткаруу: тармакта көп жылдык тажрыйба, продуктунун бети жылмакай, бүдүрлөрсүз жана күч бирдей
3. Жип тунук: продукттун жиби тунук, бурама тиштери тыкан жана колдонуу оңой эмес
Биздин Hub болтунун сапатынын стандарты
10.9 борбордук болт
| катуулук | 36-38HRC |
| созулууга туруктуулук | ≥ 1140 МПа |
| Эң жогорку созулуучу жүк | ≥ 346000N |
| Химиялык курамы | C: 0,37-0,44 Si: 0,17-0,37 Mn: 0,50-0,80 Cr: 0,80-1,10 |
12.9 борбордук болт
| катуулук | 39-42HRC |
| созулууга туруктуулук | ≥ 1320 МПа |
| Эң жогорку созулуучу жүк | ≥406000N |
| Химиялык курамы | C: 0,32-0,40 Si: 0,17-0,37 Mn: 0,40-0,70 Cr: 0,15-0,25 |
Жогорку бекемдиктеги болтторду муздак баш менен калыптоо
Адатта, болттун башы муздак баштуу пластикалык иштетүү жолу менен жасалат. Муздак баштуу калыптоо процесси кесүү жана калыптоону, бир станциялуу бир чыкылдатуу, эки чыкылдатуу менен муздак баштоону жана көп станциялуу автоматтык муздак баштоону камтыйт. Автоматтык муздак баштоочу машина бир нече калыптоочу калыптарда штамптоо, баштыкты согуу, экструзия жана диаметрди кичирейтүү сыяктуу көп станциялуу процесстерди аткарат.
(1) Бланкты кесүү үчүн жарым-жартылай жабык кесүүчү куралды колдонуңуз, эң оңой жолу - жең түрүндөгү кесүүчү куралды колдонуу.
(2) Кыска өлчөмдөгү бланктарды мурунку станциядан кийинки калыптоочу станцияга которуу учурунда, тетиктердин тактыгын жакшыртуу үчүн татаал түзүлүштөгү бекиткичтер иштетилет.
(3) Ар бир калыптоо станциясы тешкич менен кайтаруучу түзүлүш менен жабдылышы керек, ал эми калып жең түрүндөгү эжектордук түзүлүш менен жабдылышы керек.
(4) Негизги жылдырма жол көрсөткүчүнүн жана процесстик компоненттердин түзүлүшү натыйжалуу колдонуу мезгилинде тешкичтин жана калыптын так жайгашуусун камсыздай алат.
(5) Терминалдык чектөөчү өчүргүч материалды тандоону башкарган тосмого орнотулушу керек жана оодаруучу күчтү башкарууга көңүл буруу керек.
Көп берилүүчү суроолор
С1: Бетинин түсү кандай?
Кара фосфаттоо, боз фосфаттоо, Дакромет, гальваникалык каптоо ж.б.
С2: Заводдун жылдык өндүрүш кубаттуулугу канча?
Болттордун болжол менен бир миллион даанасы.
Q3. Сиздин жетектөөчү убактыңыз канча?
Жалпысынан 45-50 күн. Же болбосо, белгилүү бир жеткирүү убактысы үчүн биз менен байланышыңыз.
Q4. Сиз OEM заказын кабыл аласызбы?
Ооба, биз кардарлар үчүн OEM кызматын кабыл алабыз.
Q5. Жеткирүү шарттары кандай?
Биз FOB, CIF, EXW, C жана F кабыл ала алабыз.
С6. Төлөм мөөнөтү кандай?
30% алдын ала төлөм, жөнөтүү алдында 70% калдык төлөм.
Продукциялардын категориялары
-
10.9 жүк ташуучу унаанын шпилькасынын болтун жана гайкасын заводдон дүңүнөн сатуу
-

Hyundai HD65/HD72 дөңгөлөк шпилькасы болту M18*1.5*65мм ...
-
Заводдук баадагы оор жүк ташуучу унаалардын тетиктери Болттор Гайкалар...
-

Популярдуу бекемдик классы 10.9 T-түрүлүү болт M20x2x130/14...
-
Mack Hub Bolt 4.5 дюймдук 122 мм заводдук дүңүнөн
-

ЖАҢЫ BENZ M22*1.5* үчүн Европалык жүк ташуучу унаанын дөңгөлөктүү болту...